DPM 直接部件标记读取指南:金属与塑料件本体打码怎么读得稳
DPM(Direct Part Marking,直接部件标记)把二维码直接打在不锈钢、铝合金或塑料本体上,没有标签可贴。 读得稳不稳,由打标方式、照明、光学与解码算法共同决定。 下面按打标、成像、硬件、软件、验证与排查的顺序讲清。
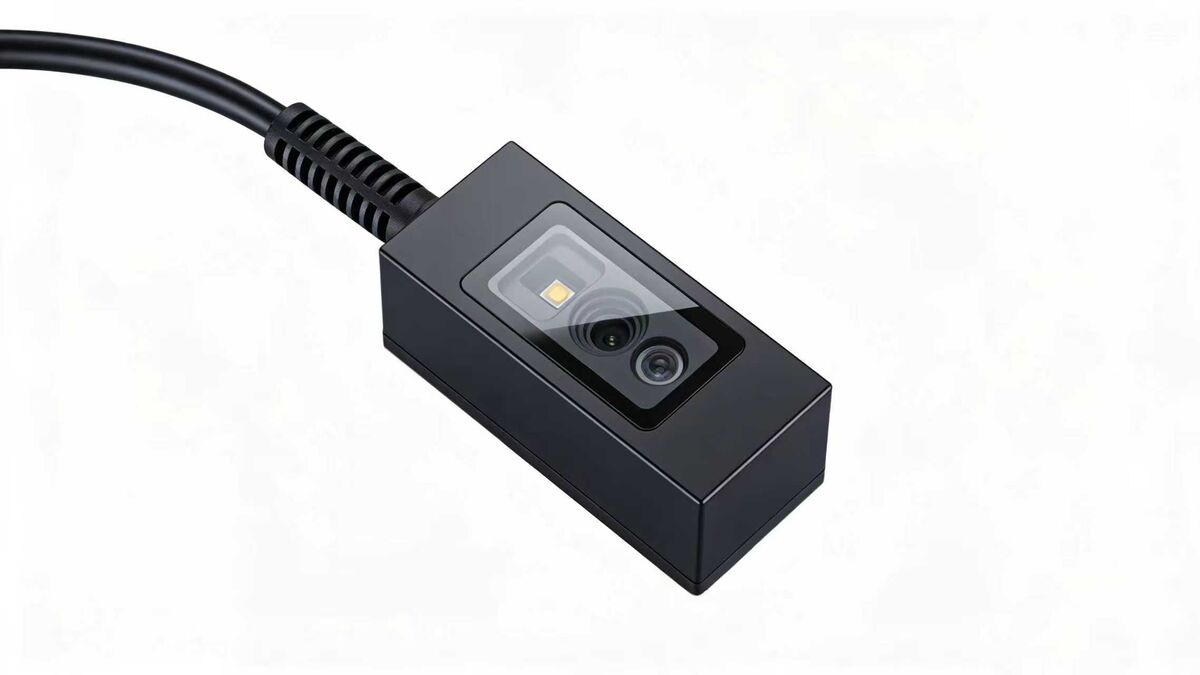
产线固定工位上的工业级读码器 · 固定站位与稳定节拍是可靠读取的前提
一、四种打标方式
常见四类:
1. 激光雕刻
激光烧蚀或改性表面,留凹坑或变色点阵,快而一致。
2. 点刻打标
针头气动冲击凿坑,深数十到上百微米,耐磨耐蚀。
3. 喷码
墨水喷印,靠墨与底色反差,便宜但易被溶剂擦掉。
4. 电化学蚀刻
电解液配合模板腐蚀导电面,深度均匀,多用于轴承刀具。
二、为什么难读
DPM 把码“嵌”进材料,困难来自几重叠加:
- 低对比度:靠几何凹陷而非颜色反差成像,均匀光下凹凸同色。
- 曲面柱面:Data Matrix 码打上圆柱或曲面,单元被拉伸压缩成梯形或弧形。
- 高反光:抛光不锈钢、镀铬件反射强烈,过曝吃码区。
- 光向耦合:点刻码侧光下可读、换向即消失,与深度相关。
- DPM 形变:单元不均、毛刺、静区被占,印刷码解码器判失败。

面向低对比度与污损码的 AI 解码工业扫描模组
三、硬件:照明排第一
对 DPM,先把光配对再谈相机:
- 低角度/暗场:光掠射表面,凹凸拉出阴影,把对比度“造”出来。
- 同轴与多角度:同轴适合平面激光变色码;多角度补光均化柱面阴影。
- 偏振:压掉镜面反射、保留漫反射信号,抛光件常用。
- 景深与工作距离:节拍下零件高度浮动,需覆盖整个标记区。
- 分辨率与视场:单元宜占数像素,视场按标记尺寸加余量定。
- 曝光与融合:高反光件短曝光防过曝,弱信号多帧叠加。
四、为 DPM 而生的解码
通用解码器假定单元干净、对比度充足,在 DPM 上失分。DPM 方案做三件事:图像增强(去噪、局部对比度拉伸、自适应二值化)、几何矫正(网格拟合、畸变校正、静区定位)与面向点阵和低对比度的解码算法。增强是为解码服务的,把噪声一起放大同样会把码“糊掉”。
五、验证:等级 + 读取率
只看能不能扫出不够,产线要的是可复现:
- ANSI/ISO 等级:印刷码按 ISO/IEC 15415 判级,DPM 按 ISO/IEC 29158(DPM 等级),打分看对比度、单元调制与轴向一致性。
- 一次性读取率(FTR):真实产线固定站位与节拍连续读取,统计第一次即成功的比例。
抽测要覆盖不同批次、朝向与表面状态。
六、读不到时的排查顺序
- 先看照明:改低角度或多角度光源、加偏振。
- 再确认码:放大看对比度与静区、单元是否缺失。
- 再看光学:工作距离、景深与视场是否匹配。
- 然后调曝光:固定曝光加多帧融合,避免漂移。
- 最后才动解码参数:增强强度与阈值。
- 仍不达标回到工艺:打标深度、单元尺寸与表面处理。
物理问题先解决,别用算法补光学。
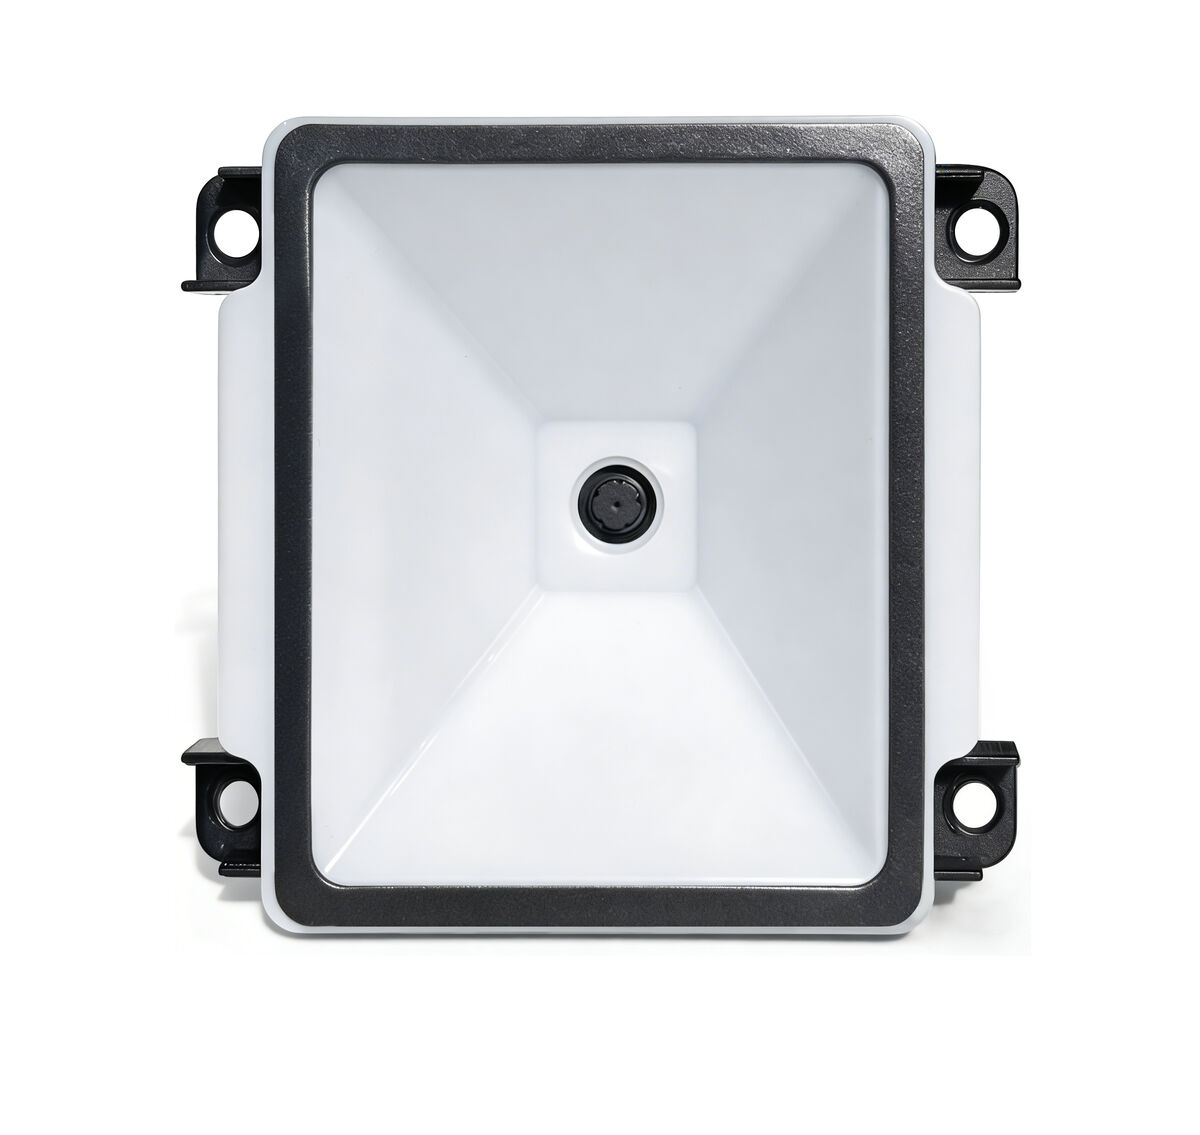
嵌入式引擎与固定式读码器并用于产线工位
七、标记方式与推荐配置对照
| 标记方式 | 常见材质 | 主要读码难点 | 推荐配置方向 |
|---|---|---|---|
| 激光雕刻 Laser Marking | 不锈钢、铝合金、硬质塑料 | 低对比度、变色不均、镜面反光 | 同轴或多角度照明 + 偏振,短曝光防过曝 |
| 点刻打标 Dot Peen | 铸件、锻件、碳钢 | 深度不一、毛刺、定向阴影 | 低角度暗场照明为主,多方向补光 |
| 喷码 Inkjet | 塑料、阳极氧化面、包装件 | 褪色、溶剂擦除、点扩散 | 漫射/环形照明即可,重点防污染与磨损 |
| 电化学蚀刻 Electrochemical Etching | 轴承钢、刀具、圆形金属件 | 柱面畸变、深度均匀但对比度低 | 多角度照明 + 网格畸变校正 |
💡 想按自己的零件和节拍定方案?把材质、标记方式、单元尺寸与节拍发给我们,提供样品实测与选型建议。